
Kontaktné informácie
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Čína
-
 86-135-64796935

Získajte cenovú ponuku
Typické náklady na formu na tlakové liatie: cenové rozpätia, nákladové faktory a spôsob výpočtu cenových ponúk
2026-08-13
Malý nástroj na odlievanie jednoduchej časti zo zliatiny zinku môže stáť približne 3 000 až 8 000 USD. Stredne veľká hliníková forma s dvoma dutinami a základným vodným chladením zvyčajne stojí medzi 15 000 USD a 50 000 USD. Veľká konštrukčná forma pre automobily alebo nové energetické vozidlá, typu používaného na kryt motora, prevodovú skriňu alebo priehradku na batérie, môže rýchlo prejsť 100 000 USD a verzie s veľkými posuvnými systémami a konformným chladením sú kótované nad 300 000 USD. Najužitočnejšia odpoveď na otázku teda nie je jedno číslo, ale pásmo. Naplánujte si 3 000 USD na najnižšiu úroveň, 20 000 až 60 000 USD na väčšinu výrobných hliníkových nástrojov a podstatne viac na zložité automobilové matrice. Tento článok vysvetľuje, čo posúva cenovú ponuku zo spodnej časti tohto pásma nahor, prečo existuje rozsah a ako dodávatelia skutočne vypočítavajú číslo, ktoré dostanete.
Forma na tlakové liatie nie je katalógový výrobok. Ide o vlastný presný nástroj, ktorý začína súpravou zákazníckych výkresov dielov, je obrábaný z kovaných oceľových blokov a je vyladený skúšobnými zábermi, až kým nevyrobí diely v rámci špecifikácií. Pretože geometria, zliatina, objem výroby, požiadavky na povrchovú úpravu a očakávania kvality sa menia s každým projektom, mení sa s nimi aj cena formy. Dodávatelia nevyberajú cenu zo zoznamu; citujú ho zo štrukturálnej analýzy dielu a výrobného programu za ním.
Geometria dielu určuje vonkajšie rozmery formy, počet posúvačov a jadier, hĺbku a tvar dutiny, polohu vtoku a zložitosť chladiacich kanálov. Plochý diel v tvare krabice s otvorenými stranami je jednou z najlacnejších vecí na náradie. Uzavreté puzdro s vnútornými rebrami, výstupkami, otvormi kolmými na deliacu čiaru a podrezaním, ktoré si vyžaduje pohyblivé sane, stojí mnohonásobne viac. Objem ocele, čas obrábania a riziko chýb odliatku, to všetko sa zvyšuje s ťažkosťami s geometriou a dodávatelia to zapracúvajú do ponuky.
Pomáha oddeliť samotnú formu od častí, ktoré vyrába. Forma je kapitálový výdavok, ktorý sa platí raz a potom sa amortizuje počas životnosti výrobnej série. Jednotková cena odlievaného dielu odráža čas cyklu, materiál, prácu a režijné náklady, ale nie úplné náklady na nástroj. Kupujúci, ktorí porovnávajú cenové ponuky foriem bez toho, aby porovnávali aj cenu dielu, plánovaný objem a životnosť nástroja, vyvodia nesprávne závery. Lacná forma, ktorá vyžaduje časté opravy alebo vyrába nekonzistentné diely, môže dramaticky zvýšiť celkové náklady. Skutočná hodnota formy je meraná v záberoch, nie v pôvodnej faktúre.
Ak chcete pochopiť, prečo sa cenové ponuky líšia, pomôže vám vedieť, za čo musí dodávateľ zaplatiť. Cenová ponuka formy sa skladá z piatich hlavných blokov: strojárstvo, oceľ, obrábanie, štandardné komponenty a vzorkovanie. Každý blok má svoju vlastnú nákladovú štruktúru a rizikový profil.
Konštrukčná fáza zahŕňa návrh brány a žľabu, výpočet chladenia, analýzu ťahu, kompenzáciu zmršťovania a simuláciu toku formy pre náročné diely. Na komplexnom automobilovom odliatku konštruktér definuje aj spôsob ovládania posúvača, postupnosť vyhadzovania a tepelnú rovnováhu formy. Návrh trvá hodiny a tieto hodiny sú spoplatnené. Na jednoduchých formách môže inžinierstvo predstavovať 5 až 10 percent cenovej ponuky; na zložitých tenkostenných automobilových dieloch s úzkymi toleranciami môže podiel dosiahnuť 15 percent alebo viac. Konštrukcia so sebou nesie aj skryté riziko: zle navrhnutá forma môže vyžadovať prepracovanie po prvom pokuse, a preto skúsení dodávatelia investujú do simulácie, a nie do dohadov.
Formovať oceľ is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Dutina je tvarovaná CNC frézovaním, potom je dokončená EDM alebo rezaním drôtom pre ostré rohy a hlboké detaily. Potrebný čas závisí od plochy povrchu, ktorý sa má rezať, tvrdosti ocele a tolerancie, ktorú treba držať. Ocele s vysokou tvrdosťou režú pomalšie a opotrebúvajú viac nástrojov. Leštenie, ak je na odliatku požadovaná povrchová úprava s vysokým leskom, pridáva ručnú prácu. Obrábanie je zvyčajne najdrahší blok v ponuke, niekedy 30 až 40 percent z celkového počtu.
Kĺzadlá, jadrá, vyhadzovacie kolíky, vodiace stĺpiky, vodné prípojky a deliaca rovina musia byť namontované a zarovnané. Matrica sa musí uzavrieť na vstrekovacom stroji správnym blokovacím tlakom a polovice sa musia zhodovať rovnomerne, aby sa nevytvoril záblesk. Montáž je remeselná činnosť. Vyžaduje si to zručných nástrojárov a je ťažké to stlačiť do harmonogramu.
Väčšina dodávateľov zahŕňa v ponuke dve alebo tri skúšobné kolá. Forma je namontovaná na skutočnom stroji na tlakové liatie, urobia sa skúšobné zábery, zmerajú sa diely a urobia sa korekcie. Spotrebuje sa materiál, prenajme sa strojový čas a inžinieri analyzujú výsledky. Ak skúška odhalí rozmerový problém alebo problém so vzorom plnenia, forma sa vráti do dielne na úpravu. Niektorí dodávatelia uvádzajú pokusy ako voliteľnú linku; ostatné ich zahŕňajú do celkového počtu. Vždy potvrďte, čo je v čísle.
Inžinierstvo, oceľ, obrábanie a odber vzoriek vysvetľujú, čo je súčasťou cenovej ponuky, ale v konečnej cene dominujú štyri špecifické rozhodnutia o dizajne a výrobe. V poradí vplyvu sú to zložitosť dielov, počet dutín, veľkosť formy a dizajn chladiaceho systému.
Zložitosť je klasický cenový multiplikátor. Zvážte, čo sa stane, keď má časť podrezanie, čo je akákoľvek funkcia, ktorá bráni priamemu vysunutiu z formy. Podrezanie núti dizajnéra pridať posuvné alebo skladacie jadro, ktoré sa pohybuje hydraulickým alebo mechanickým ovládaním. Jeden sklíčko pridáva do formy tisíce dolárov plus bod údržby počas celej životnosti nástroja. Dve snímky môžu pridať desaťtisíce. Vnútorné závity, zacvakávacie háčiky a šikmé prvky pridávajú ďalšie nástroje. Každá funkcia, ktorá komplikuje smer vyhadzovania, zvyšuje počet pohyblivých častí vo forme, čas obrábania a riziko zlyhania pri viac ako 100 000 výstreloch.
Na druhej strane funkcie, ktoré sú v súlade s deliacou čiarou, zvyšujú náklady. Uhly ponoru, veľkorysé polomery a rovnomerná hrúbka steny nevyžadujú dodatočné mechanizmy. Dizajnér dielov má väčší vplyv na cenu formy ako výrobca formy. Dobrý dodávateľ alebo dobrý posudok z hľadiska výroby dokáže identifikovať vlastnosti ovplyvňujúce náklady ešte pred rezaním akejkoľvek ocele.
Počet dutín rozhoduje o tom, koľko dielov sa vyrobí na jeden výstrel. Jedna dutina poskytuje jeden diel na cyklus; dve dutiny dávajú dve; štyri prinášajú štyri. Viac dutín zvyšuje cenu formy, pretože objem obrábania a veľkosť ocele rastie, ale znižujú jednotkové náklady, keď je objem objednávky vysoký. Forma s dvoma dutinami môže stáť o 60 až 80 percent viac ako rovnaká forma s jednou dutinou, nie dvojitou, pretože základňa a upínací systém sú spoločné. Dodávatelia vypočítavajú optimálny počet dutín z ročného výrobného cieľa, kapacity stroja a hmotnosti dielu. Ak potrebujete len 20 000 dielov ročne, racionálnou voľbou je zvyčajne jednodutinová forma. Ak potrebujete 500 000, rovnaká logika tlačí na dve alebo štyri dutiny.
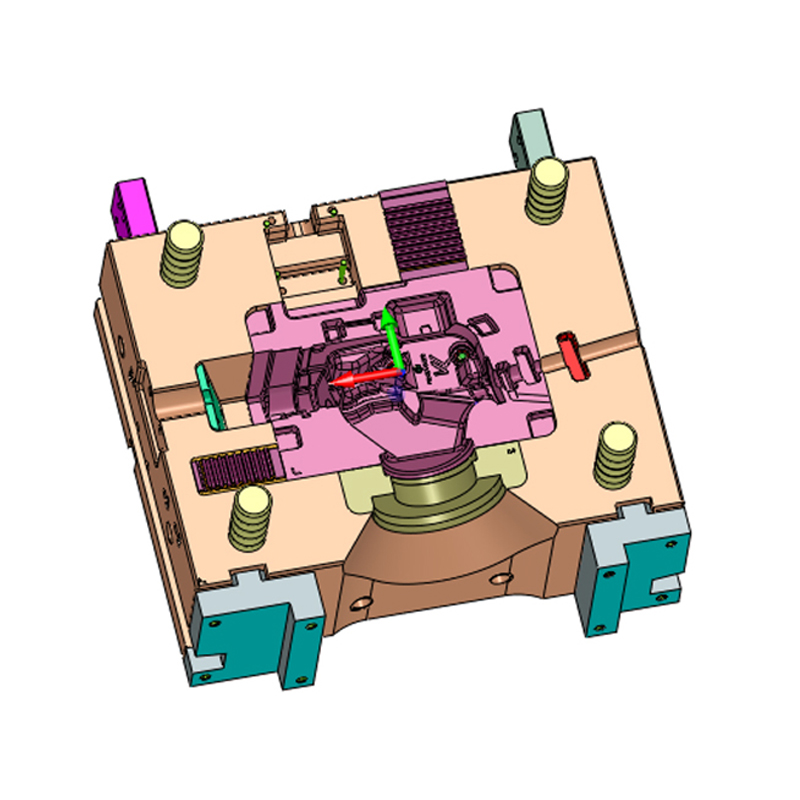
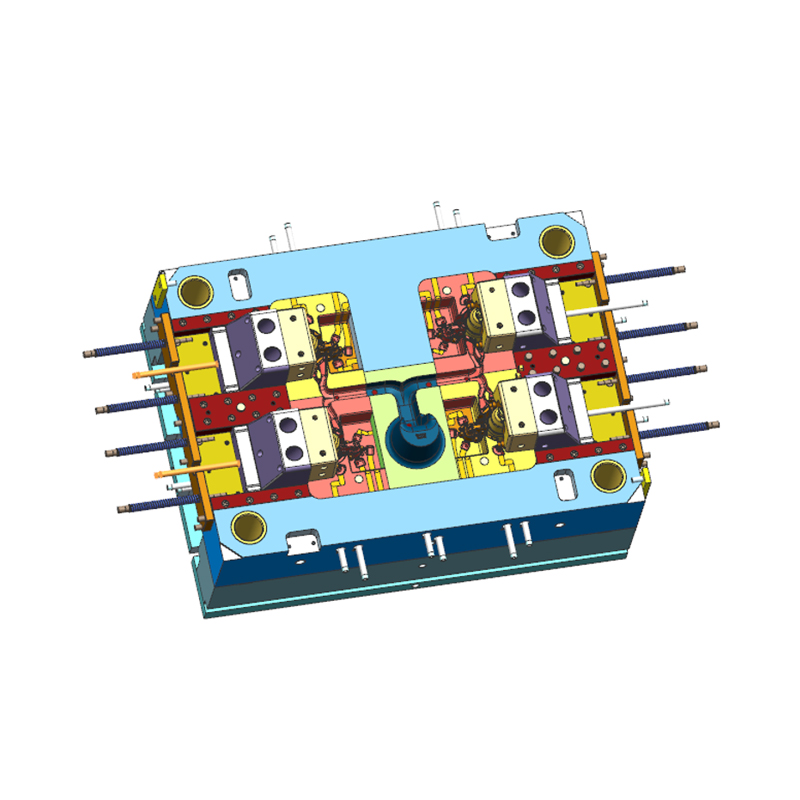
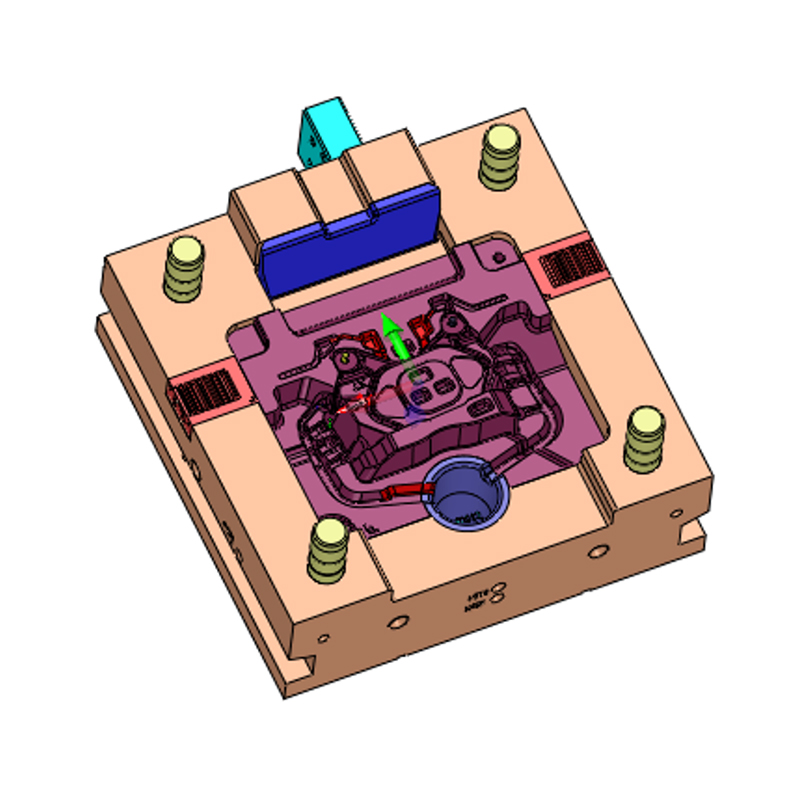
Vonkajšia veľkosť formy je určená premietanou plochou dielu, počtom dutín a systémom žľabov. Veľkosť formy určuje, aká tonáž vstrekovacieho stroja je potrebná, a to zase ovplyvňuje kapacitu zariadenia na tlakové liatie a hodinovú rýchlosť stroja. Väčšie formy stoja viac ocele, obrábania, tepelného spracovania a manipulácie. Korelácia nie je dokonale lineárna, ale je silná. Malý 150-tonový stroj s horúcou komorou na zinkové diely môže obsahovať formu, ktorá má iba 350 mm štvorcových; 2200-tonový stroj so studenou komorou na kryt motora vyžaduje formu veľkosti malého auta. Medzi týmito dvoma bodmi sa cena nástrojov môže zmeniť 30-násobne. Dobrým referenčným príkladom je 800t box z hliníkovej zliatiny pod tlakom , ktorá patrí do stredného až veľkého segmentu produktového mixu a ukazuje, koľko ocele a dizajnu doštičiek zahŕňa seriózny projekt hliníkových nástrojov.
 Vlastná fabrika na tlakové odlievanie 800T hliníkovej zliatiny, výrobcovia - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. je Čína 800T hliníkových zliatin Die-Cast Box Výrobcovia a Custom Factory, detaily: Die-c z hliníkovej zliatiny ... Zobraziť produkt →
Chladenie je najmenej viditeľným hnacím motorom nákladov a jedným z najdôležitejších pre produktivitu. Rýchlosť, ktorou roztavená zliatina tuhne, určuje čas cyklu, a tým aj náklady na jeden výstrel. Jednoduché chladiace vedenia s priamym vŕtaním sú lacné a fungujú pre ploché diely. Tvarované alebo konformné chladiace kanály sledujú tvar dutiny a redukujú horúce miesta, ale vyžadujú spájkovanie, aditívnu výrobu alebo zložité stratégie vŕtania, čo všetko zvyšuje náklady. Pri veľkoobjemovej výrobe môže forma s vynikajúcim chladením skrátiť cyklus o niekoľko sekúnd, čím sa vyššia cena vráti v priebehu mesiacov. Pre malosériovú výrobu tento výpočet funguje len zriedka a jednoduchší chladiaci systém je ekonomickejší.
Formovať oceľ selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Zliatiny zinku sa odlievajú pri výrazne nižších teplotách, takže zinková forma môže byť vyrobená z vopred temperovanej ocele, ako je P20 alebo 1.2738, a stále vydrží niekoľko stoviek tisíc výstrelov. Hliníkové zliatiny dosahujú okolo 610 °C na vstrekovacej bráne a povrch formy opakovane zaznamenáva silný tepelný šok, takže matrica po určitom počte cyklov nevyhnutne vyvíja tepelnú kontrolu. Životnosť nástroja pre hliníkovú dutinovú doštičku je bežne hodnotená na 60 000 až 150 000 výstrelov, po ktorých sa doštička buď opraví, alebo vymení. Pretože dutinová vložka je najdrahší jednotlivý komponent, životnosť ocele priamo určuje rozpočet na údržbu.
Dôležitá je aj doplnková liečba. Nitridácia, PVD povlak a oxidové úpravy znižujú spájkovanie a eróziu na povrchu kavity, zlepšujú uvoľňovanie a predlžujú životnosť medzi generálnymi opravami. Tieto procesy pridávajú niekoľko percent k cene formy a môžu sa oplatiť pri súčiastkach s hlbokými jadrami alebo vysokými požiadavkami na povrch. Celá téma metalurgie je dostatočne hlboká na to, aby si zaslúžila vlastnú diskusiu, a o tom, ako vybrať správny materiál pre formy na tlakové liatie z hliníkovej zliatiny, sme napísali samostatnú stránku, ktorá zahŕňa druhy ocele, výber povlakov a ich vplyv na životnosť nástroja.
Zliatina, ktorú odlievate, nie je len výberom materiálu; určuje tepelnú a mechanickú konštrukčnú obálku nástroja, a tým aj rozpočet potrebný na jeho zhotovenie. Rovnaká geometria dielu môže mať výrazne odlišné náklady na formy v zinku, hliníku alebo horčíku.
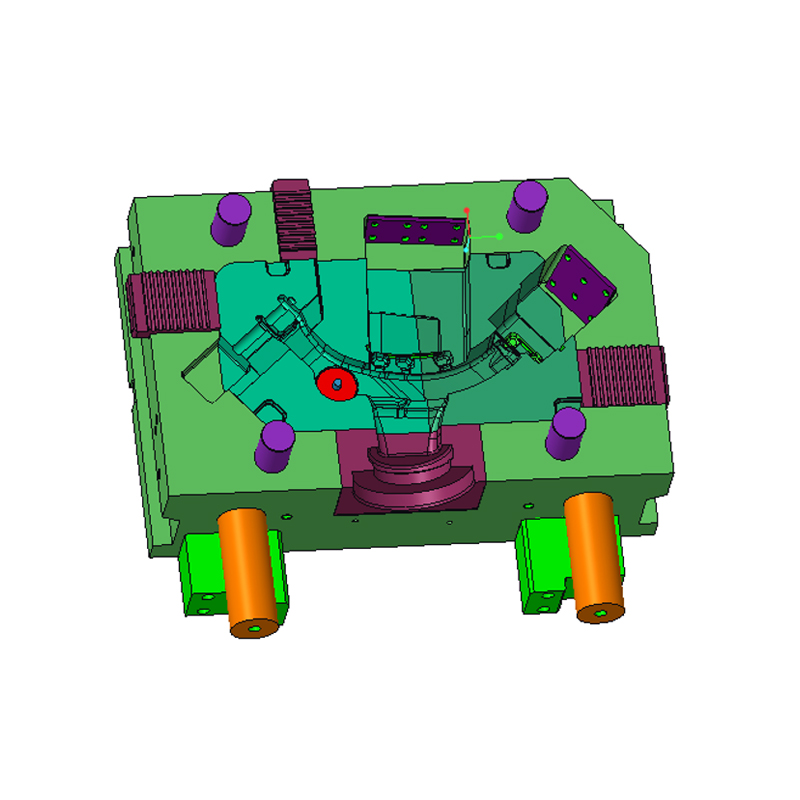
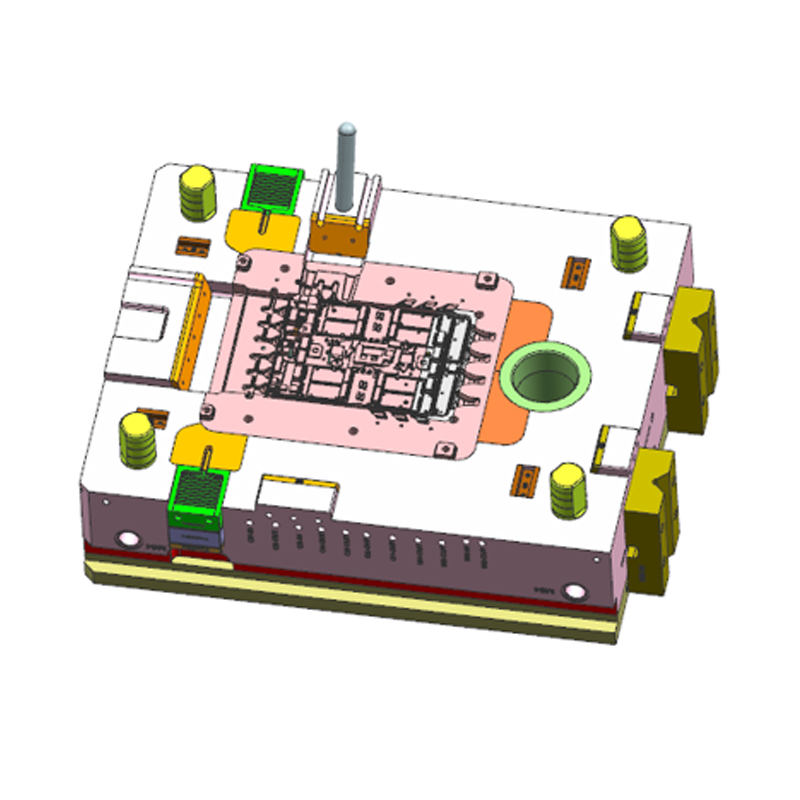
Zliatiny zinku melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t forma na tlakové liatie s horúcou komorou vyrábame pre zinkové diely predstavujú najdostupnejší vstupný bod do procesu tlakového liatia.
 Vlastná 150T továreň na tlakové liatie s horúcou komorou, výrobcovia – aj Ningbo NKT Ningbo NKT Tooling Co., Ltd. je Čína 150T Výrobcovia foriem na tlakové liatie s horúcou komorou a vlastná továreň, podrobnosti: Dielňa s horúcou komorou 150T... Zobraziť produkt →
Zliatiny hliníka sa odlievajú pri 610 až 700 °C a vyžadujú oceľ na prácu za tepla, starostlivo navrhnuté chladenie a robustný systém vyhadzovania. Jednodutinová hliníková forma na jednoduchú konzolu môže stáť 18 000 až 35 000 USD, zatiaľ čo dvojdutinová forma na kryt automobilu s klznými prvkami a vložkami dosiahne 50 000 až 90 000 USD. Veľkosť dielu je rozhodujúcim faktorom mierky. Veľké uzavreté puzdro, ako je 800t tlaková škatuľka z hliníkovej zliatiny spomínaná vyššie, sa zvyčajne vyrába vo forme s rozmermi viac ako jeden meter naprieč, s viacerými vložkami, systémom silných opotrebiteľných dosiek a chladiacou sieťou pripojenou k riadiacej jednotke teploty formy. Tento nástroj je viactonová zostava a jeho cena odráža objem ocele, hodiny obrábania a manipulačné požiadavky takejto veľkej matrice.
Teplota odlievania horčíka je blízka teplote hliníka, takže požiadavky na oceľ a chladenie sú podobné. Hlavným rozdielom je potreba systémov s vysokým vákuom a prísnejšie riadenie procesu, najmä pre tenkostenné automobilové diely. Cena formy je porovnateľná s hliníkovými nástrojmi rovnakej veľkosti a zložitosti. Horčíkové formy tiež zvyčajne vyžadujú väčšiu pozornosť pri povrchovej úprave a tesnení, pretože horčík je vo svojom roztavenom stave chemicky reaktívny. Ak je dielom ľahký konštrukčný komponent, ako je konzola riadenia alebo priečny nosník vozidla, náklady na nástroje sú často odôvodnené úsporou hmotnosti, ktorú umožňuje.
Väčšina profesionálnych dodávateľov foriem zostavuje cenovú ponuku skôr na základe odhadu nákladov zdola nahor než na základe odhadu. Postup sa riadi rovnakou logikou v celom odvetví, aj keď sa konkrétne čísla v jednotlivých obchodoch líšia.
Najprv dodávateľ skontroluje model dielu a identifikuje deliacu čiaru, posuvy, jadrá, ťah, umiestnenie brány a požiadavky na vysunutie. Z tejto analýzy inžinier odhadne počet hodín navrhovania formy a pripraví predbežnú konfiguráciu formy. Po druhé, veľkosť rámu formy je určená z projektovanej plochy a hĺbky dielu. Dodávateľ vypočíta objem ocele v základni a vložkách, vynásobí sa nákladmi na kilogram vybranej triedy a pridá tepelné spracovanie. Po tretie, odhaduje sa čas obrábania: CNC hrubovanie, polodokončovanie, dokončovanie, EDM, rezanie drôtom a leštenie. Tieto hodiny sa vynásobia sadzbami v obchode. Pretože tieto sadzby zahŕňajú odpisy strojov, prácu a réžiu, výrobca foriem, ktorý investoval do pokročilého päťosového obrábania, bude často uvádzať vyššie hodinové sadzby, ale menej hodín.
Po štvrté, štandardné komponenty, vrátane vyhadzovacích kolíkov, vodiacich stĺpikov, vratných kolíkov, vtokových puzdier, vodných trysiek, koncových spínačov a posuvných vodítok, sú pridané za katalógovú cenu plus prirážku. Po piate, aplikujú sa hodiny montáže a montáže. Nakoniec dodávateľ pripočíta náklady na skúšobné snímky, kontrolu a projektový manažment, potom použije režijnú a ziskovú maržu.
Výsledkom je číslo, ktoré je len také dobré, ako je úplnosť informácií o diele. Čiastočný výkres, nedefinovaná zliatina alebo neuvedená požiadavka na povrchovú úpravu vytvorí predbežnú cenovú ponuku. Keď kupujúci poskytnú úplné údaje CAD, stupeň materiálu, ročné množstvo a preferenciu tonáže stroja, cenová ponuka sa stane oveľa spoľahlivejšou a čas prípravy sa skráti.
Kupujúci sa často pýtajú, prečo je konkrétna forma taká drahá, keď samotná časť vyzerá jednoducho. Odpoveď sa objaví, keď sa náklady na nástroje rozložia na počet vyrobených odliatkov. Hliníková forma v hodnote 40 000 USD sa stáva nákladom na jeden diel 0,80 USD pri výrobnej sérii 50 000 dielov a 0,08 USD pri 500 000 dieloch. Forma je investícia, ktorej náklady sa vrátia prostredníctvom nízkych jednotkových nákladov na liatie pod vysokým tlakom.
| Celkový objem výroby | Cena formy na jeden diel | Kontext |
|---|---|---|
| 10 000 dielov | 4,00 USD | Maloobjemový prototyp alebo špecializovaný produkt |
| 50 000 dielov | 0,80 USD | Typická automobilová alebo priemyselná prevádzka v strednom objeme |
| 100 000 dielov | 0,40 USD | Veľkoobjemový spotrebný alebo automobilový komponent |
| 500 000 dielov | 0,08 USD | Hromadná výroba, kde je tlakové liatie plne ekonomické |
Tabuľka ilustruje, prečo by sa cena formy nikdy nemala posudzovať izolovane. Ak je plánovaný objem len 5 000 kusov, CNC obrábanie predvalkov môže byť lacnejšie a nástroje na odlievanie do piesku ešte lacnejšie. Ak je plánovaný objem 200 000, každý dolár navyše vynaložený na dve dutiny, kvalitnejšiu oceľ alebo lepšie chladenie môže znížiť čas cyklu a jednotkové náklady o zmysluplnú maržu.
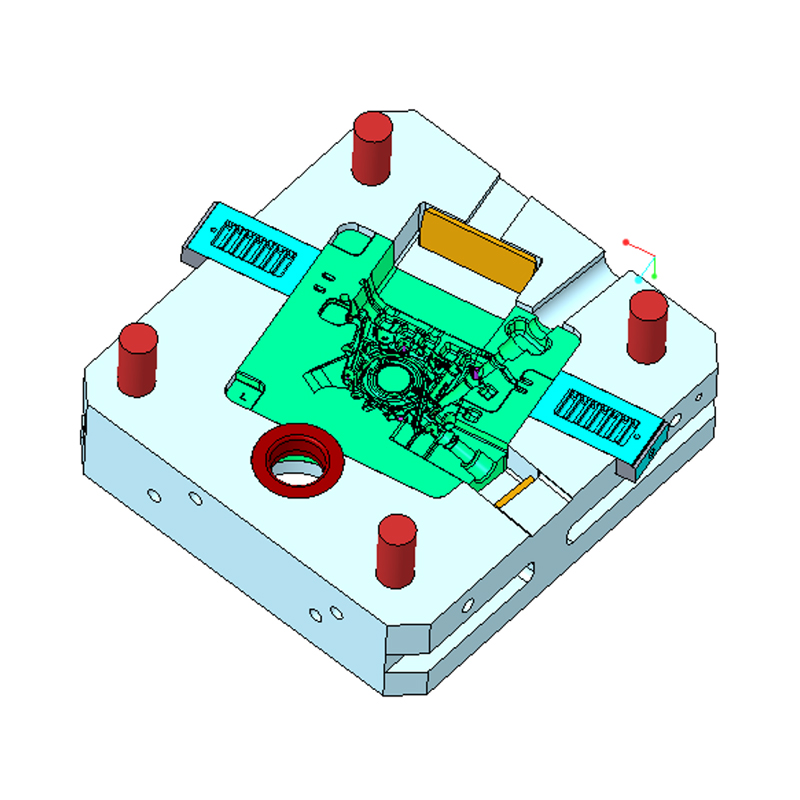
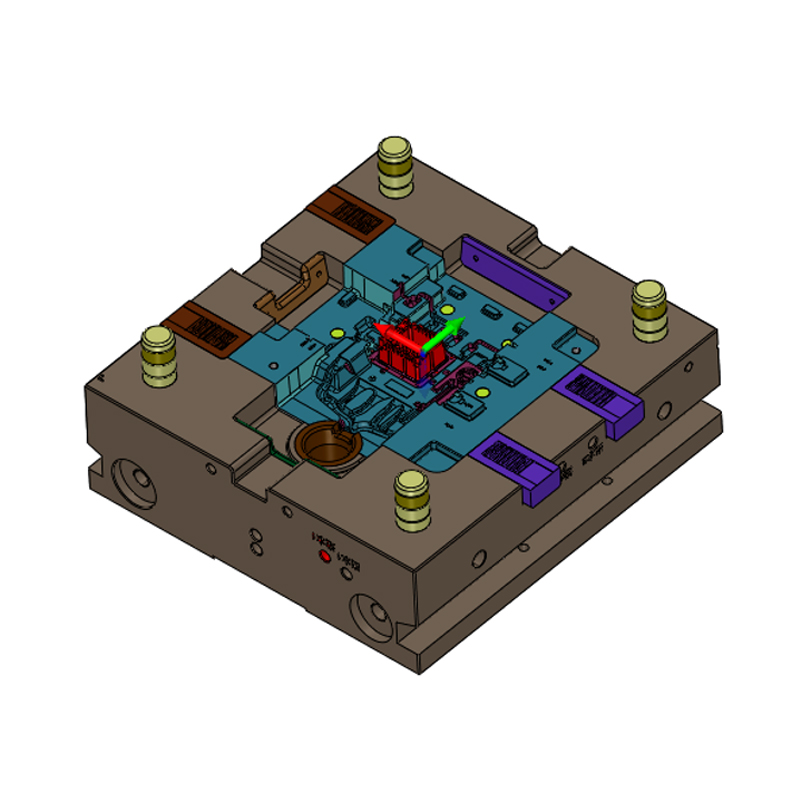
Najmä v prípade pohonov elektrických vozidiel je trend mierky nezameniteľný. Skriňa a konštrukčné diely ako napr Kryt motora z tlakového odliatku z hliníkovej zliatiny 2200 t sa vyrábajú vo veľkých množstvách na veľkých strojových bunkách a náklady na formu, zatiaľ čo šesťciferný riadok v rozpočte projektu, sa rýchlo rozriedia o státisíce jednotiek vyrobených z nástroja. Rovnaká logika platí pre kryty prevodoviek, dosky priestoru pre batérie a chladiace plášte, kde vysoký ročný dopyt robí z robustného a drahého nástroja najhospodárnejšiu voľbu počas životnosti programu.
 Vlastná 2200T hliníková zliatina na tlakové liatie krytu motora, výrobcovia - N Ningbo NKT Tooling Co., Ltd. je Čína 2200T hliníková zliatina odlievaná výrobcom krytov motora a vlastná továreň, podrobnosti: 2200T ... Zobraziť produkt →
V porovnaní s alternatívami sa náklady na liatie pod tlakom javia v spravodlivejšom svetle.
Nástroje na odlievanie do piesku sú oveľa lacnejšie. Vzory a jadrové boxy na liatie do piesku sa dajú vyrobiť za niekoľko tisíc dolárov a proces toleruje malé objemy. Ale každá časť odliata do piesku vyžaduje viac materiálu, viac dokončovacieho obrábania a viac kontroly a rýchlosť výroby je oveľa nižšia. Keď objemy prekročia niekoľko tisíc dielov za rok, výhoda nákladov na diel pri tlakovom liatí zvyčajne prevýši vyššie investície do formy.
CNC obrábanie sa takmer úplne vyhýba obrábaniu nástrojov metódou obrábania z polotovaru. Absencia poplatku za formu robí obrábanie atraktívnym pre jednorazové diely a veľmi malé série. Ale opakujúce sa náklady na diel sú oveľa vyššie kvôli plytvaniu materiálom, strojovým hodinám a ručnej práci. Pri množstvách okolo 1 000 až 2 000 dielov sa krivka nákladov prekríži a tlakové liatie sa stáva lacnejšie aj po vložení formy. Pre diely od 2 000 do 10 000 jednotiek za rok je porovnanie prísne a rozhodnutie závisí od požiadaviek na geometriu, materiál a povrchovú úpravu.
Iné varianty odlievania, ako je nízkotlakové odlievanie alebo squeeze casting, majú svoje vlastné pravidlá týkajúce sa nástrojov. Liatie stláčaním, ktoré sa často používa pre konštrukčné diely s vysokou integritou, si zvyčajne vyžaduje robustnejšie a drahšie nástroje ako bežné tlakové liatie pod vysokým tlakom. Kompromisom sú vyššie mechanické vlastnosti a lepšia tlaková tesnosť v kritických aplikáciách. Každý proces má bod zvratu, ktorý závisí od geometrie a objemu dielu, takže porovnávajte skôr celkové náklady než samotný poplatok za nástroje vopred.
Väčšina ceny formy je zablokovaná v dizajne dielu skôr, ako to uvidí akýkoľvek dodávateľ. Revízia dizajnu pre výrobu je nástroj na zníženie nákladov, ktorý sa niekoľkonásobne vyplatí. Toto sú oblasti s najvyšším pákovým efektom.
Okrem dizajnu dielov najjasnejšie úspory pochádzajú z prispôsobenia nástroja skutočnému ročnému objemu. Dvojdutinová forma stojí viac, ale ak budete používať iba 20 000 dielov za rok, ďalšie dutiny budú nečinné. Včas vyberte tonáž stroja; ak už vlastníte 800-tonový alebo 1650-tonový stroj, oznámiť dodávateľovi presný model, ktorý mu umožní navrhnúť základňu formy pre túto platňu a vyhnúť sa zbytočnej oceli.
Nakoniec konsolidujte informácie v RFQ. Definujte zliatinu, požiadavku na povrchovú úpravu, štandard odberu vzoriek, výrobný stroj, ak je pevný, a očakávaný časový harmonogram dodania. Kompletná RFQ skracuje čas ponuky, vyhýba sa predpokladom a umožňuje dodávateľovi optimalizovať nástroj namiesto pridania rizikovej prémie za neistotu.
Citát je podstatný, ale nie je to celý obraz. Skutočné dodané náklady na formu zahŕňajú jej poruchy a záťaž na údržbu. Kedykoľvek hodnotíte dodávateľa foriem na tlakové liatie, opýtajte sa nasledujúce.
Odpovede prezradia, či dodávateľ ponúka formu alebo výrobné riešenie. Seriózny výrobca foriem bude diskutovať o cykloch výstrelov, účinnosti chladenia a celkových nákladoch na diel, a nie len o cene nástroja. Pomáha tiež pýtať sa na históriu dodávateľa pri podobných projektoch. Forma pre hliníkový komponent kritický z hľadiska bezpečnosti je súčtom tisícov malých rozhodnutí a skúsenosti s rovnakou triedou dielov merateľne znižujú riziko neskorej a nákladnej revízie.
Pre referenciu je dôležité aj pochopenie toho, kde v tomto odvetví pôsobí váš dodávateľ. Spoločnosť s vlastnou strojárskou históriou, modernou strojárňou a zdokumentovanými výsledkami v oblasti vysokotlakových foriem na tlakové liatie má silnejšiu pozíciu na riadenie týchto rizík. Zázemie našej spoločnosti je podrobne popísané na stránke o nás, vrátane postupu od dizajnérskeho štúdia razidiel až po plnohodnotnú výrobu foriem pre zliatiny hliníka, horčíka a zinku.
Typické náklady na formu na tlakové liatie sa pohybujú od niekoľkých tisíc dolárov pre jednoduché zinkové nástroje až po niekoľko stoviek tisíc dolárov pre veľké automobilové hliníkové konštrukcie. Rozšírenie je normálne a očakávané. Pozícia vášho vlastného projektu v rámci tohto rozsahu je riadená zložitosťou dielu, zvolenou zliatinou, počtom dutín a objemom výroby. Každý dodávateľ počíta náklady na formy z rovnakých funkčných blokov: strojárstvo, oceľ, obrábanie, komponenty, montáž a odber vzoriek. Najlacnejšia ponuka nie je rovnaká ako najnižšia celková cena a skutočná hodnota formy je zachytená v záberoch, toleranciách, čase cyklu a intervaloch údržby.
Ak chcete získať presnú a konkurencieschopnú cenovú ponuku, dokončite návrh dielu, definujte požiadavky na materiál a povrch, uveďte ročný objem a oslovte dodávateľov s úplnými informáciami. Čas investovaný do návrhov na výrobu a prispôsobenie kapacity nástrojov skutočnej potrebe výroby zníži cenu formy viac ako akákoľvek taktika vyjednávania. Keď je forma dobre skonštruovaná pre odlievaciu zliatinu a objem dielu, stáva sa trvanlivým výrobným aktívom a nie riadkovou položkou, ktorú treba minimalizovať.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Čína
86-135-64796935
Autorské práva © Ningbo NKT Tooling Co., Ltd. Všetky práva vyhradené.

